- تجارت فارکس چیست؟راهنمای سریع برای مبتدیان
- ضرر UBS حفره تجارت اروپا را در معرض دید قرار می دهد
- NFT ها در محبوبیت فرو می روند؟بله ، این معنی دارد.
- دوره های آموزشی
- رویکرد ریگاتونی به کشش دو لایه
- در تاریخ طولانی سقوط بازار، سقوط کرونا کوتاهترین زمان بود
- حساب ها را مقایسه کنید
- چرا کورکورانه پیروی از گزینه های معاملات شما در نهایت منجر به شکست می شود
- همبستگی آماری
- الگوی شمع Double Doji: معنی آن چیست؟

آخرین مطالب
امکانات وب


ایجاد و حفظ کنترل کیفیت در تولید علوم زندگی از اهمیت ویژه ای برخوردار است زیرا می تواند به طور مستقیم بر سلامت بیماران ، کیفیت زندگی و حتی خود زندگی آنها تأثیر بگذارد. WHO کنترل کیفیت را به عنوان "مجموع کلیه رویه های انجام شده برای اطمینان از هویت و خلوص یک داروسازی خاص تعریف می کند."بنابراین ، روشهای کنترل کیفیت مؤثر در تولید دستگاه های پزشکی کاملاً ضروری است.
در حالی که ابزارهای کنترل کیفیت اشکال مختلفی دارند ، یکی از قدیمی ترین و ضروری ترین نمودار X-Bar است. نمودار X-BAR در رابطه با شریک زندگی خود ، نمودار X ، به پرسنل کنترل کیفیت راهی برای تجزیه و تحلیل نقص یا تغییرات یک فرآیند از گروه بندی نمونه ها ارائه می دهد.
این پست یک شیرجه عمیق را به کنترل کیفیت ، نمودارهای کنترل کیفیت و چگونگی استفاده از نمودار X-BAR می تواند یک عامل مهم در دستیابی به کنترل کیفیت بیشتر از تولید علوم زندگی باشد.
کنترل کیفیت چیست؟
کنترل کیفیت به خودی خود فرایندی است که از طریق آن یک دستگاه پزشکی یا تولید کننده دارویی تضمین می کند که کیفیت محصول حفظ شود و به مجموعه مشخصی از معیارهای کیفیت پایبند باشد یا الزامات مشتری یا مشتری را برآورده کند.
ذکر کنترل کیفیت بدون حداقل یک جمله در تضمین کیفیت غیرممکن است. در حالی که برخی ممکن است این دو را با هم مخلوط کنند ، تضمین کیفیت این تأیید را توصیف می کند که الزامات خاص برآورده می شود ، در حالی که کنترل کیفیت به بازرسی واقعی ، آزمایش و تأیید محصول یا خدمات اشاره دارد. هدف از آزمایش کنترل کیفیت اطمینان از ایمن بودن محصول شما برای استفاده است.
در هر مرحله از فرآیند تولید ، اقدامات دقیق کنترل کیفیت باید انجام شود. پس از تولید محصول ، آزمایشات باید در برابر معیارهای پذیرش از پیش تعیین شده انجام شود تا اطمینان حاصل شود که محصول تکمیل شده با کلیه استانداردهای کیفیت و نظارتی قابل اجرا و همچنین مشخصات تولید کننده مطابقت دارد.
بیشتر تولید کنندگان علوم زندگی از پرسنل کنترل کیفیت تعیین شده استفاده می کنند که فقط مسئولیت آزمایش محصول و اعتبار سنجی فرآیند را بر عهده دارند. این افراد اندازه گیری و تأیید قطعات در زمان واقعی ، از جمله مواد اولیه تهیه کننده و محصولات نهایی ایجاد شده از طریق فرآیند تولید را انجام می دهند. بازرسان کنترل کیفیت تعیین شده همچنین وظیفه حذف یا دور انداختن کلیه محصولات یا تجهیزات را که از آن منحرف شده اند یا در رعایت مشخصات خودداری می کنند ، بر عهده دارند.
نمودار کنترل کیفیت چیست؟
کنترل های خوب تعریف شده به استاندارد سازی و اندازه گیری هم تولید و هم واکنش های مربوط به مسائل مربوط به کیفیت کمک می کنند. چهار روش برای اندازه گیری عملکرد کنترل کیفیت مورد استفاده در صنایع و محصولات مختلف وجود دارد:
- سیگما شش عمدتاً توسط افراد تجاری که از آمار ، تجزیه و تحلیل مالی و مدیریت پروژه برای بهبود عملکرد مشاغل استفاده می کنند ، استفاده می شود.
- روش تاگوچی بر تحقیق و توسعه ، طراحی محصول و توسعه محصول تأکید می کند تا وقوع نقص و خرابی در محصولات را کاهش دهد.
- روش بازرسی 100 ٪ شامل نگاه و ارزیابی تمام قسمت های یک محصول است. این روش اغلب برای ارزیابی فلزات ارزشمند و تولید استفاده می شود.
- نمودار کنترل کیفیت نمودار است که نشان می دهد آیا موارد یا فرآیندهای نمونه برداری شده از استانداردهای مشخص شده خود را برآورده می کند یا خیر ، و اگر نه ، تا چه اندازه از آنها منحرف می شوند.
مهندسان غالباً از نمودارهای کنترل کیفیت برای ارزیابی عملکرد عملکرد یک شرکت یا محصولات تکمیل شده استفاده می کنند. در صورت یافتن مشکلات ، می توان آنها را به سرعت با مکان خود در نمودار برای اشکال زدایی و مدیریت خطا مقایسه کرد. به عبارت دیگر ، یک نمودار یک چارچوب عملی و تعریف شده برای حفظ کنترل کیفیت را ایجاد می کند. دقت و به موقع بودن نمودارهای کنترل کیفیت ، آنها را برای تولید کنندگان دستگاه های پزشکی که به دنبال اندازه گیری برای کنترل کیفیت هستند ، مناسب تر می کند.
نمودار X-BAR چیست؟
نمودار X-BAR یک نوع نمودار کنترل کیفیت است که در آن محور y میزان انحراف ویژگی آزمایش شده قابل قبول است.
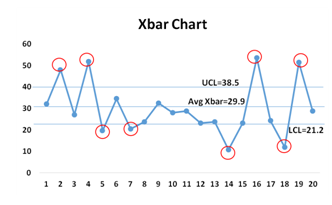
از نمودار X-BAR برای نظارت بر میانگین نمونه های پی در پی با اندازه ثابت (N) استفاده می شود.
محور X در نمودار X-Bar نمونه های آزمایش شده را ردیابی می کند. تجزیه و تحلیل الگوی واریانس به تصویر کشیده شده توسط یک نمودار کنترل کیفیت می تواند به تعیین اینکه آیا نقص به طور تصادفی یا سیستماتیک رخ می دهد ، کمک کند.
این نوع نمودار کنترل برای خصوصیاتی که می تواند در مقیاس مداوم اندازه گیری شود ، مانند وزن ، دما ، ضخامت و غیره استفاده می شود. به عنوان مثال ، ممکن است هفت نمونه از یک جزء دستگاه خاص از تولید هر ساعت استفاده کند ، عرض آن را اندازه گیری کند. هر یک ، و سپس میانگین هفت مقدار عرض را در نمودار برای هر نمونه ترسیم کنید.
اکنون ، در حالی که نمودار X-BAR ضروری است زیرا به نظارت بر میانگین یا میانگین فرآیند و نحوه تغییر این کار در طول زمان کمک می کند ، هرگز به تنهایی مورد استفاده قرار نمی گیرد و بیشتر در ترکیب با R-Chart استفاده می شود.
نماد R چیست؟
R-Chart یک نمودار تضمین کیفیت آماری برای تعیین ثبات و پیش بینی یک فرآیند است. R-Chart خطای اندازه گیری را نشان می دهد ، زیرا مقادیر R تفاوت بین اندازه گیری های پی در پی همان محصول است. به عبارت دیگر ، نمودار R دامنه نمونه (که نشان دهنده تفاوت بین بالاترین و کمترین مقدار در هر نمونه است) و تنوع فرآیند را در فواصل منظم از یک فرآیند کنترل می کند.
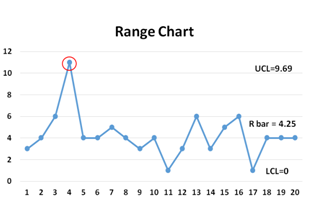
در حالی که X-BAR میانگین یا میانگین فرآیند را نشان می دهد ، نمودار R دامنه خط مرکز آماری را نشان می دهد.
با هم ، نمودارهای X-BAR و R نمودارهای کنترل کیفیت هستند که در رابطه با استفاده از آن برای پیگیری میانگین و تغییر یک فرآیند با استفاده از نمونه های جمع آوری شده در طی یک دوره زمانی استفاده می شوند. از محدودیت های کنترل هر دو نمودار برای نظارت بر میانگین و تغییر روند پیش رو استفاده می شود.
چرا باید از نمودار X-BAR استفاده کنید؟
نمودارهای X-BAR در فرآیند کنترل کیفیت و برای ثبات فرآیند کاربردهای زیادی دارند. پس از تجزیه و تحلیل داده های نمودار X-BAR ، می توان از اطلاعات خارج شده استفاده کرد:
- فرآیندهای تولید را استاندارد کنید
- تعیین کنید که آیا فرصت های بهبود وجود دارد یا از تغییرات غیر ضروری جلوگیری می کند
- اندازه گیری و ارزیابی عملکرد تجهیزات
علاوه بر این ، با مقایسه نتایج داده های فعلی با عملکرد تاریخی می توان بهبود را تسهیل کرد.
توجه به این نکته ضروری است که این نمودارها محدودیت های کنترل را نشان می دهند. با توجه به هرگونه نقاط خارج از محدودیت های کنترل و درک اینکه آنها فرآیندهای خارج از کنترل را نشان می دهند ، تولید کنندگان می توانند از این نقاط برای یافتن منشاء متغیرهای فرآیند استفاده کنند.
استفاده از نمودارهای کنترل کیفیت X-BAR مزایا و مضراتی وجود دارد. این عوامل باید با دقت توسط دستگاه های پزشکی و تولید کنندگان دارویی وزن شود.
مزایای:
- خواندن ، تجزیه و تحلیل ، درک و بهینه سازی روند آسان
- مورد استفاده گسترده ؛بر اساس ایده هایی که می توانند در نمودارهای کنترل پیچیده تر اعمال شوند ، کار می کند
- می توان برای شناسایی الگوهای آماری غیرمعمول ، تغییرات جداگانه در میانگین از تغییر در انحراف استاندارد استفاده کرد
- منجر به خدمات با کیفیت بالاتر ، کاهش هزینه ها و سودآوری بالاتر می شود
مضرات:
- هر صفت باید نمودار خاص خود را داشته باشد
- صرف نظر از اندازه نمونه ، فقط از دو مقدار در هر زیر گروه برای برآورد انحراف استاندارد دامنه استفاده می شود
- برای اندازه نمونه بزرگتر از نه ، از آن برای شناسایی صحیح تنوع فرایند استفاده نمی شود
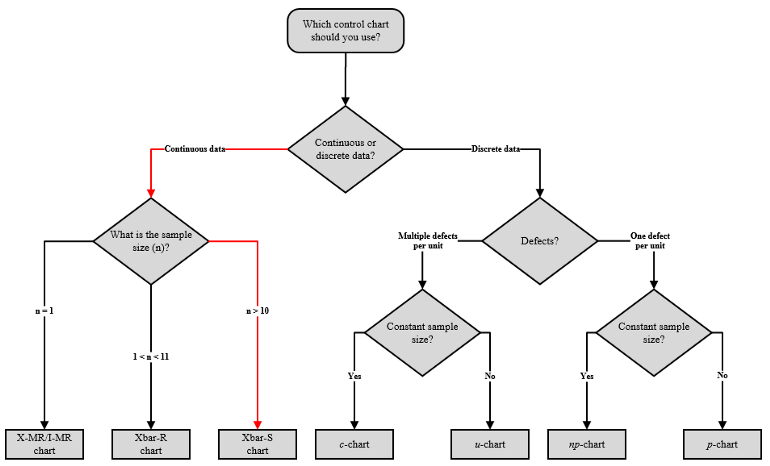
چه موقع از نمودار X-Bar استفاده کنید
همانطور که دیدیم ، نمودار X-BAR نشان دهنده تنوع طولانی مدت در یک فرآیند است. در اینجا پنج دستورالعمل برای استفاده صحیح از نمودار X-BAR برای کنترل کیفیت ارائه شده است:
- هنگامی که فقط یک عنصر داده برای نشان دادن یک وضعیت دارید ، می توانید از این نمودارها استفاده کنید. برای هر نمونه به دست آمده ، می توانید یک عنصر را در نمودار ترسیم کنید. این به شما این امکان را می دهد تا تعیین کنید که آیا روش شما برای هر نمونه گرفته شده از نظر آماری کنترل می شود یا خیر.
- از آنها می توان برای کنترل ، تجزیه و تحلیل و تقویت یک فرآیند در یک زمینه تولید استفاده کرد. تغییرات در تولید ناشی از مواد ، ماشین آلات ، زمان و سایر عوامل قابل تنظیم است و می توان خروجی منظم را از سر گرفت.
- در حالی که به دلیل فرکانس پایین آنها ، زیر گروه های داده را غیرممکن است ، از نمودار کنترل می توان برای بررسی یافته ها استفاده کرد. اگر فرآیندهای شما در کنترل آماری قرار دارند ، میانگین نمودار میانگین جمعیت شما است که برای محاسبه انحراف استاندارد جمعیت استفاده می شود. علاوه بر این ، از آنجا که فرآیندها در کنترل آماری هستند ، می توانید پیش بینی کنید که چگونه فرایندها در آینده عملکرد خواهند داشت.
- هدف از ترسیم نمودار کنترل ، شناسایی هرگونه تغییر در فرآیند است. اگر عناصر داده بیش از حد کنترل باشد ، اپراتور به سرعت تنظیم می شود.
- از این نمودار می توان برای مشاهده روندهای آماری غیرمعمول استفاده کرد و مشخص کرد که چه موقع باید انجام شود.
چگونه نمودار X-Bar را ایجاد و تفسیر می کنید؟
ایجاد نمودار X-BAR (و/یا یک R-Chart) به داده های قابل توجهی و استفاده از فرمول های ریاضی نیاز دارد. در اینجا مراحل و فرمول های لازم برای ایجاد آنها و نکاتی در مورد نحوه تفسیر نمودارهای نهایی (ارجاع از قابلیت اطمینان Accendo) آورده شده است.
1. برنامه نمونه را تعیین کنید
اندازه نمونه (N) و فرکانس نمونه برداری را تعیین کنید. هزینه نمونه گیری ، منابع مورد نیاز و تعادل را با به حداقل رساندن زمان (و واحدهای تولید شده) بین اندازه گیری ها در نظر بگیرید. نمونه های بیشتر و اندازه گیری های مکرر از نظر آماری بهتر است.
2. مجموعه اولیه نمونه ها را جمع کنید
توصیه شده است که 100 واحد جداگانه را در 25 نمونه از 4 مورد پردازش کنید زیرا به نمونه کافی نیاز دارید تا تخمین های معقول از میانگین مقادیر X̅ و S ایجاد کنید. داده ها را به دنبال زمان انتخاب نمونه ، که باید به همان ترتیب تولید باشد ، به صورت توالی زمان نگه دارید.
3. X̅ را محاسبه کنید
میانگین را برای هر مجموعه نمونه محاسبه کنید. این X̅ برای هر نمونه است.
4- r را محاسبه کنید
دامنه هر مجموعه نمونه را محاسبه کنید. این تفاوت بین بزرگترین و کوچکترین مقدار در نمونه است.
5. X̄̄ را محاسبه کنید
میانگین X̅S را محاسبه کنید. این خط مرکزی نمودار کنترل X̅ است.
6. R را محاسبه کنید
میانگین مقادیر R را محاسبه کنید. این خط مرکزی نمودار کنترل R است.
7. محدودیت های کنترل را محاسبه کنید
ابتدا محدودیت های R-Chart را محاسبه کنید.
توجه: حد پایین برای اندازه نمونه (N) کمتر از هفت صفر است.
ثابت D3 و D4 در جداول یافت می شود یا با فرمول های زیر محاسبه می شود:
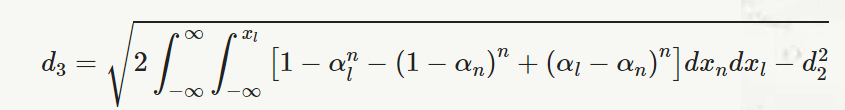
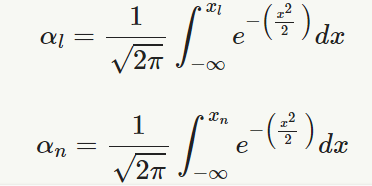
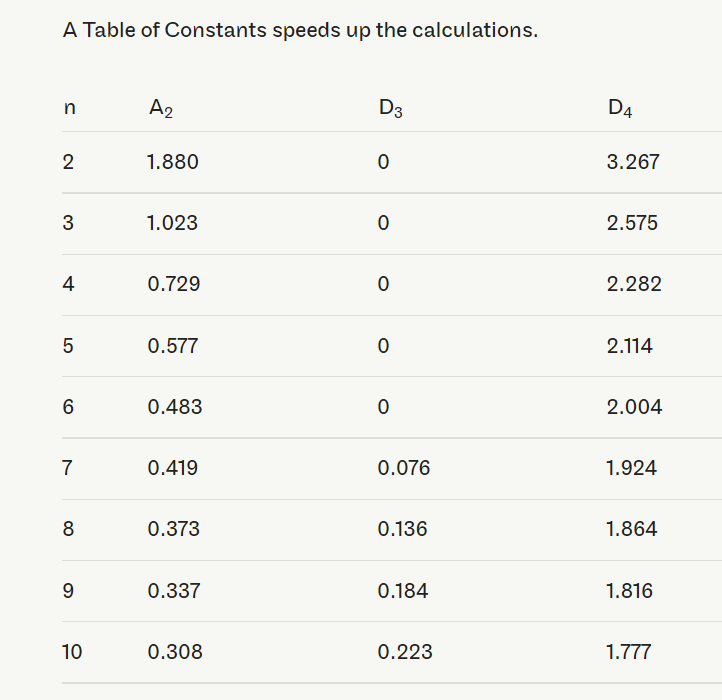
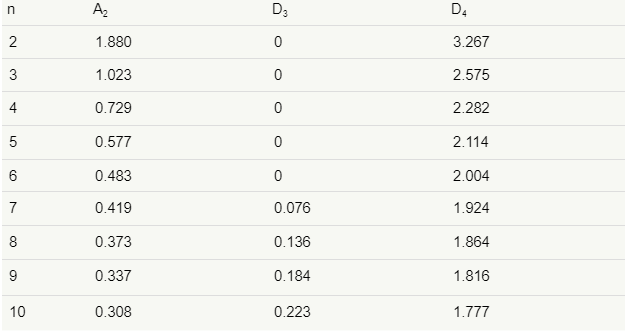
حتماً داده ها را در نمودار R ترسیم کنید و در صورت عدم کنترل ، کار کنید تا قبل از ادامه با ساخت نمودار کنترل ، تغییرپذیری روند را تحت کنترل قرار دهید.
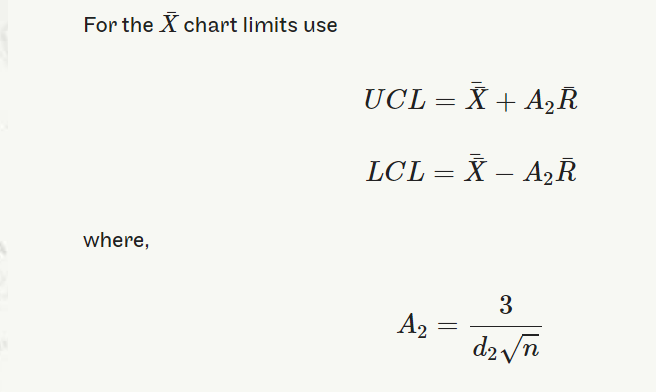
8. داده ها را ترسیم کنید
با محدودیت های کنترل در محل ، نمونه ها را جمع آوری کرده و داده ها را ترسیم کنید. به دنبال دلایل خاص یا قابل تعیین باشید و فرایندی را در صورت لزوم برای حفظ یک فرآیند پایدار و درون کنترل تنظیم کنید.
9. نحوه تفسیر نمودارهای X-Bar و R حاصل
قبل از تفسیر نمودار X-BAR ، با R-Chart مشورت کنید تا ببینید که آیا تغییر فرایند در کنترل است یا خیر. اگر R-Chart کنترل نباشد ، محدودیت های کنترل در نمودار X-BAR دقیق نیست. در اینجا نحوه تفسیر صحیح نمودارها ، بر اساس یافته های کیفیت America Inc آمده است:
تفسیر نماد R
- اگر هر امتیاز خارج از محدوده کنترل تعیین شده است ، باید تخلفات آزمایش را انجام دهید. در صورت وجود ، دلایل ویژه ای باید از بین بروند.
- تعصب آماری ناشی از نقاط "خارج از کنترل" را با رها کردن آنها از محاسبات متوسط دامنه ، محدودیت های کنترل دامنه ، محدودیت های کنترل X-BAR و X-BAR حذف کنید.
- باید بیش از پنج مقدار مجزا در نمودار دامنه ترسیم شود و هیچ یک از ارزش نباید بیش از 25 ٪ از زمان ظاهر شود.
- اگر مقادیر بیش از حد تکرار می شوند ، وضوح ناکافی از اندازه گیری های خود دارید. این امر بر محاسبات محدودیت کنترل شما تأثیر منفی خواهد گذاشت.
- هنگامی که تأثیر نقاط خارج از کنترل از R-Chart حذف شد ، به نمودار X-Bar نگاه کنید.
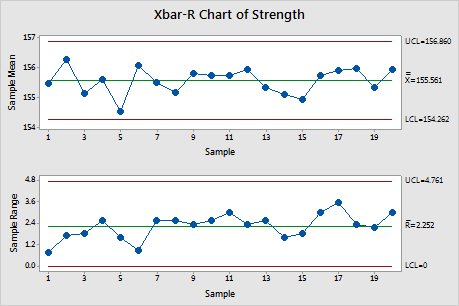
تفسیر نمودار X-Bar
- نقاط را در نمودار X-BAR نسبت به محدودیت های کنترل تفسیر کرده و قوانین آزمون را اجرا کنید.
- هرگز نکات موجود در نمودار X-BAR را نسبت به مشخصات در نظر نگیرید ، زیرا مشاهدات حاصل از این فرآیند بسیار بیشتر از میانگین های زیر گروه متفاوت است.
- اگر نقاط خارج از کنترل در نمودار X-BAR وجود داشته باشد ، باید دلایل ویژه از بین برود. طوفان مغزی و رفتار آزمایشاتی را برای یافتن آن عناصر فرآیند که به تغییرات پراکنده در محل فرآیند کمک می کند ، طراحی کرده است.
- تعصب آماری نقاط خارج از کنترل را با رها کردن آنها از محاسبات محدودیت های میانگین کنترل X-BAR و X-BAR حذف کنید.
- توانایی فرآیند فقط زمانی معنی دار است که روند پایدار باشد زیرا ما نمی توانیم نتیجه یک فرآیند ناپایدار را پیش بینی کنیم.
نکاتی برای به دست آوردن بیشترین از نمودار X-Bar
پس از ایجاد نمودار ، مهم است که در نظر داشته باشید که چگونه بالاترین مقدار اطلاعات مفید ممکن را بدست آورید. در اینجا پنج نکته در مورد استفاده بیشتر از استفاده از نمودار X-BAR برای کنترل کیفیت وجود دارد:
- قبل از تعیین محدودیت های کنترل ، تعداد زیادی از زیر گروه ها را به عنوان امکان پذیر جمع کنید. با مقادیر کمتری از داده ها ، X-Bar و R-Chart ممکن است تنوع سیستم را به طور دقیق به تصویر نکشید. هرچه تعداد زیر گروههای به کار رفته در محاسبات محدودیت کنترل بیشتر باشد ، تجزیه و تحلیل قابل اطمینان تر می شود. محاسبات حد کنترل معمولاً شامل بیست و بیست و پنج زیر گروه است.
- نمودارهای X-Bar و R دارای چندین برنامه هستند. هنگامی که شروع به بهبود یک سیستم کردید ، از آنها برای ارزیابی ثبات آن استفاده کنید.
- پس از ارزیابی ثبات ، تعیین کنید که آیا داده ها باید طبقه بندی شوند یا خیر. می توان نتایج متفاوتی را در بین کارگران ، در بین ماشین های مختلف و غیره پیدا کرد تا ببینیم آیا این عوامل باعث تغییرپذیری در نمودارهای X و R می شوند ، داده ها را جمع آوری و وارد می کنند تا داده ها را برای طبقه بندی زمان ، مکان ، مکان ، قرار دهدعلائم و اپراتور.
- نمودارهای X-BAR و R می توانند برای تجزیه و تحلیل نتایج بهبود فرآیند استفاده شوند. در اینجا ، شما در نظر می گیرید که چگونه این روند در حال اجرا است و آن را با نحوه اجرای آن در گذشته مقایسه می کند. آیا تغییرات فرآیند باعث بهبود مطلوب می شود؟
- برای استاندارد سازی از نمودارهای X-BAR و R استفاده کنید. این بهترین کار با جمع آوری مداوم و تجزیه و تحلیل داده ها در طول کار فرایند انجام می شود. بدون نمودار کنترل ، هیچ راهی برای دانستن اینکه آیا روند تغییر کرده است یا شناسایی منابع تنوع فرآیند وجود ندارد.
نمودارهای بار X و QMS
اهمیت کنترل کیفیت در تولید دستگاه های پزشکی را نمی توان بیش از حد ارزیابی کرد. همانطور که دیدیم ، نمودارهای X-BAR یک مؤلفه منحصر به فرد مناسب روش شناسی برای ایجاد و حفظ کنترل کیفیت در تمام تولید علوم زندگی است.
با این حال ، در صنعتی که هرگونه خطا یا فقدان می تواند عواقب مستقیم یا مرگ داشته باشد ، دقت در هر جنبه ای از تولید ضروری است. یک سیستم جامع مدیریت کیفیت (QMS) از اهمیت مساوی برای سیستم های کنترل کیفیت برخوردار است.
برای اطمینان از بالاترین سطح کنترل کیفیت ، بسیاری از شرکت ها به QMS الکترونیکی (EQMS) مانند انطباق DOT روی می آورند. تولید کنندگان با داشتن یک EQMS با ابر ، می توانند بر مدیریت کیفیت ، انطباق نظارتی ، تأمین کنندگان ، تولید کنندگان قرارداد ، تولید داخلی و زنجیره های توزیع نظارت داشته باشند. یک سیستم خودکار امکان ایجاد کلیه نمودارهای لازم (از جمله نمودارهای X-BAR) را فراهم می کند و نظارت کامل بر کل فرآیند تولید ارائه می دهد.
استفاده از QMS به تولید کنندگان علوم زندگی اجازه می دهد تا ضمن ایجاد دید و قابلیت ردیابی از همان شروع چرخه طراحی محصول ، از طریق تولید و بر روی بازار ، خطرات را کاهش دهند. خودکار کردن فرآیندهای کیفیت ضمن نظارت مداوم ، ردیابی و گزارش در مورد الزامات نظارتی ، انطباق را تضمین می کند. از همه مهمتر برای کنترل کیفیت ، همچنین به اطمینان از نقص ها و ناسازگاری های کمتری کمک می کند ، که باعث افزایش کارآیی و مقرون به صرفه بودن تجارت هر تولید کننده علوم زندگی می شود.
کسب درآمد از فارکس...
ما را در سایت کسب درآمد از فارکس دنبال می کنید
برچسب :
نویسنده : عسلی سهیال
بازدید : <-PostHit->
خبرنامه
